| 是否进口:否 | 品牌:Mirror | 型号:MR20/40 L80/180/280 |
***章 概述
1.1 简介
本设备可以用于生产流水线的检测环节,将零部件经辊道运送至本检测系统的检测工位,检测完毕后,运送至下一道工序;也可以用于大型零部件的单机检测。
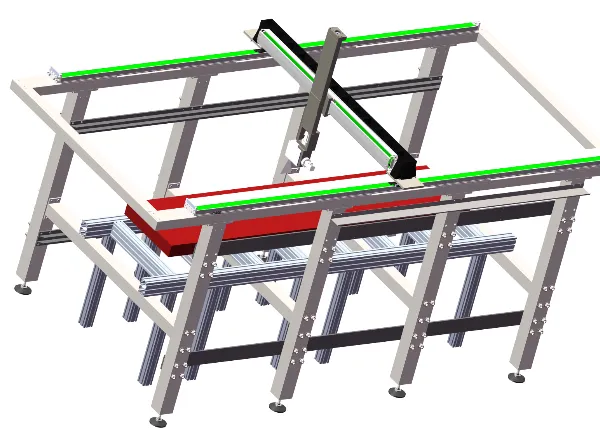
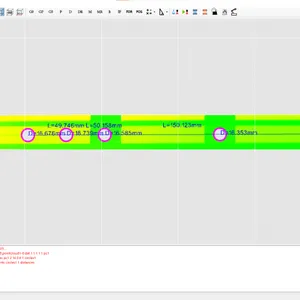
测量系统采用直驱龙门结构5轴机床、非接触式3D线扫相机、高精密控制测量软件组成 测量手段采集目标对象的图像信息,通过机器视觉方法处理采集数据,直接计算、分析得到模板轮廓尺寸数据,测量技术指标主要涉及:局部加工位位置及尺寸数据、并对铝模板的机械加工是否合格,系统可根据测量数据实现三维点云展示,并携带测量数据,附带测量结果,最后将测量和分析结果存入数据库。

图 1 机床实物
1.2 特点
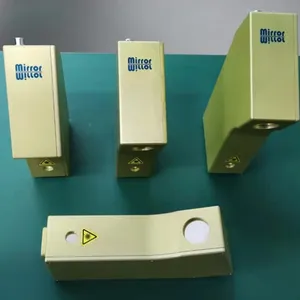
l 采用高性能非接触式3D相机,可实现对物体特征的快速扫描。
l 直线电机龙门结构***设备的稳定运行。
l 高性能可编程运动控制卡***多自由度以及高精密路径自由定义。
l 采用高精度光栅尺范围,有效***机床运行的系统精度以及重复定位精度。
l 兼容任意尺寸内长方体以及近长方体结构。
l 系统检测速度200mm/S。
l 支持3D模型的导入,以及点云数据的呈现。
l 可选择碳钢或大理石结构***平台的高抗震性。
1.3 应用检测内容
l 尺寸:模板的长度、宽度,侧板上的连接孔直径和位置、槽位位置。
l 直线度:侧面上下棱边,长度方向。
l 位置度:侧板上的连接孔径、定位槽。
1.4 应用检测尺寸参数
l 宽度:50~600mm。
l 长度:500~2700mm。
l 针对测量模板孔直径及插槽尺寸。
l 适应模板的孔及铣槽数量不相同,且孔及铣槽的位置也各不相同。
l 尺寸在要求范围内规则,近似以上尺寸长方体或正方体结构。
1.5 应用测量精度和时间
l 边长、宽度和高度测量精度:±0.5mm。
l 孔大小尺寸测量精度:±0.5mm。
l 铣槽大小尺寸测量精度:±0.3mm。
l 孔及铣槽位置测量精度:±0.3mm。
l 测量时间需求:满足精度要求采集频率在500-800HZ。
l 测量时间:0.25mm分辨率8米测量时间60秒(采购前可实测)。